

Vraag een willekeurige verpakkingsingenieur naar de beslissing met de meeste gevolgen bij de keuze van apparatuur voor de productie van zakken, en het antwoord neigt naar één onderscheid: of de machine met of zonder warmte snijdt. Dit is geen klein operationeel detail. De keuze tussen een heatseal- en een koudsnijmachine voor het maken van zakken bepaalt alles, van de materiaalsoorten die u kunt gebruiken tot de randkwaliteit van de afgewerkte zak, van het energieverbruik tot de stroomafwaartse sealintegriteit waar uw klanten op zullen vertrouwen.
In dit artikel wordt precies uiteengezet hoe deze twee benaderingen verschillen, waar ze elkaar overlappen, en hoe de hybride "heat seal + cold cut"-configuratie de productieverwachtingen voor fabrikanten heeft hervormd.
Het fundamentele onderscheid
In de kern komt het verschil neer op de manier waarop elke methode met de snijkant omgaat.
Door middel van hitteverzegeling wordt gecontroleerde hitte en druk uitgeoefend op de plastic folie. Vervolgens smelt het materiaal en smelt het samen op de sealplek. Op een standaard machine voor het maken van zakken met hitteafdichting wordt het snijgedeelte rechtstreeks in de afdichtingsmatrijs ingebouwd. Een verwarmde staaf of wiel maakt dus de snede en tegelijkertijd de afdichting. Het resultaat is dus een gesmolten rand die tegelijkertijd wordt gesneden en afgedicht.
Koudsnijden is volledig afhankelijk van mechanische kracht. Een scherp mes-roterend, 上下冲切 of vliegend afgesneden-snijdt het materiaal door middel van puur fysieke afschuiving. Er komt geen warmte bij kijken. Als de zak ook moet worden geseald, gebeurt die handeling als een aparte stap: meestal een bodemsealstation- stroomopwaarts of stroomafwaarts van de snijkop.
Het Packaging Technology and Engineering Handbook merkt op dat dit onderscheid zijn oorsprong vindt in de vroege verwerking van polyethyleenfilms, waar ingenieurs eerst moesten kiezen tussen het gemak van een geïntegreerde afdichting-en-snijding en de materiaalveelzijdigheid die een puur mechanisch mes bood.
Hoe elk machinetype werkt
Machines voor het maken van zakken met warmteafdichting
Op een machine voor het maken van zakken met hitteafdichting wordt de film van een rol getrokken en door een vormsectie gevoerd die er een buis of platte panelen van maakt. Het sealstation-verwarmde staven of roterende wielen die werken bij temperaturen tussen 120 graden en 180 graden, afhankelijk van de foliedikte-creëert longitudinale seals en scheidt individuele zakken door de seallijn door te snijden.
De snijwerking en afdichtingswerking vinden gelijktijdig plaats. Het verwarmde element smelt de folie aan beide zijden van de snijlijn samen, waardoor in één keer een afgewerkte zakrand ontstaat. De productiesnelheden op moderne servo-aangedreven heatsealmachines bereiken gewoonlijk 50 tot 120 zakken per minuut, waarbij sommige hoge-modellen op dunnere maten de 200 zakken per minuut overschrijden.
Temperatuurregeling is de kritische variabele. Overmatige hitte veroorzaakt krimpen van de film, vervorming van de randen of hechting aan de sealbalk. Onvoldoende warmte produceert zwakke afdichtingen die onder spanning bezwijken. Nauwkeurige PID-temperatuurregelaars en consistente filmmeter zijn voorwaarden voor betrouwbare output.
Machines voor het maken van koude snijzakken
Een machine voor het maken van zakken voor koud snijden maakt gebruik van mechanische messen om de film met geprogrammeerde tussenpozen door te snijden. De film beweegt door de machine en een roterend of heen en weer bewegend mes grijpt aan op de snijpositie. Omdat het mes op omgevingstemperatuur werkt, is er geen thermische invloed op de film.
De afdichting en snede zijn onafhankelijke stations. Een bodem-sealeenheid zorgt voor de transversale seals, terwijl het snijstation de zakkenscheiding verzorgt. Deze scheiding van functies betekent dat elk station onafhankelijk kan worden afgestemd.-De temperatuur van de afdichting is geoptimaliseerd voor hechtsterkte en de scherpte van het mes blijft behouden voor de snijkwaliteit.
Volgens de technische specificaties gedocumenteerd door Industrial Flexible Packaging Systems bereiken koudsnijopstellingen doorgaans snij{0}}lengtetoleranties binnen ±0,5 mm bij snelheden tot 80 zakken per minuut op standaard polyethyleenfolie. Nauwere toleranties zijn haalbaar met servo-aangedreven vliegende afsnij-systemen.
Belangrijkste verschillen in de praktijk
Materiaalcompatibiliteit
Dit is waar de twee benaderingen het scherpst uiteenlopen.
Machines voor smeltlassen verwerken voornamelijk thermoplastische films-LDPE, HDPE, LLDPE en polypropyleen. Deze materialen reageren voorspelbaar op gecontroleerde hitte en vormen sterke, gesmolten afdichtingen. De aanpak wordt problematisch bij warmte-gevoelige substraten, meer-laminaten waarvan de binnenlaag een lager smeltpunt heeft, of materialen met metaal- of papierlagen die geen direct hittecontact kunnen verdragen.
Koudsnijden omvat een breder scala. Naast standaard thermoplastische materialen verwerken koudsnijmachines papier, niet-geweven stoffen, composietfilms en gelamineerde structuren die zouden worden beschadigd door een verwarmd mes. Medische verpakkingen, voedsel-zakjes met aluminiumfolielagen en milieuvriendelijke PLA-bioplastics zijn voorbeelden waarbij koud snijden noodzakelijk is of sterk de voorkeur heeft.
Randkwaliteit en uiterlijk
Door hitte verzegelde randen zijn gesmolten-wat betekent dat de snijrand tegelijkertijd wordt dichtgelast. Dit elimineert rafelen en zorgt voor een schone, afgedichte omtrek van elke zak. Het thermische proces kan echter een zichtbare kraal of lichte verkleuring achterlaten bij de seallijn, wat een cosmetisch probleem is voor retailverpakkingen.
Koudgesneden randen worden mechanisch gescheiden, wat resulteert in een zuivere, vlakke snede zonder thermische wijziging van de film. Er is geen kraal, geen verkleuring. Voor premium of bedrukte tassen waarbij de visuele presentatie belangrijk is, levert koud snijden een superieure esthetiek op.
Productie-efficiëntie
Machines voor het maken van zakken met heatseal hebben een inherent efficiëntievoordeel: sealen en snijden zijn één handeling. Dit verkleint de voetafdruk van de machine, elimineert een processtation en vereenvoudigt de timingsynchronisatie. Voor de productie van grote-volumes van gestandaardiseerde tassen-T-hemdtassen, merchandisetassen en vuilniszakken-vertaalt deze integratie zich direct in lagere kosten per-eenheid.
Koudsnijmachines vereisen een extra sealstation en een complexere baanhantering, wat de lengte en kosten van de machine vergroot. De onafhankelijkheid van afdichtings- en snijparameters maakt echter een snellere omschakeling tussen materiaalsoorten en vaak snellere opstart na materiaalveranderingen mogelijk, omdat er geen warmtemassa is om te stabiliseren.
Energieverbruik
Heatsealmachines verbruiken meer energie per meter output door de continue verwarming van sealelementen. Het exacte verschil varieert afhankelijk van het machineontwerp en de bedrijfssnelheid, maar branchebenchmarks van Flexible Packaging World schatten dat heatsealstations 40 tot 60 procent van het totale machine-energieverbruik op een standaardlijn voor het maken van zakken voor hun rekening nemen.
Koudsnijmachines verbruiken aanzienlijk minder stroom omdat het snijmechanisme mechanisch is. Het nadeel-is dat een afzonderlijk sealstation-of het nu ultrasoon, heetstaaf of lijm is-nog steeds energie vereist. Bij het vergelijken van de totale lijnenergie wordt de opening kleiner, maar niet kleiner.
De hybride: machines voor het maken van zakken met hitteafdichting en koud snijden
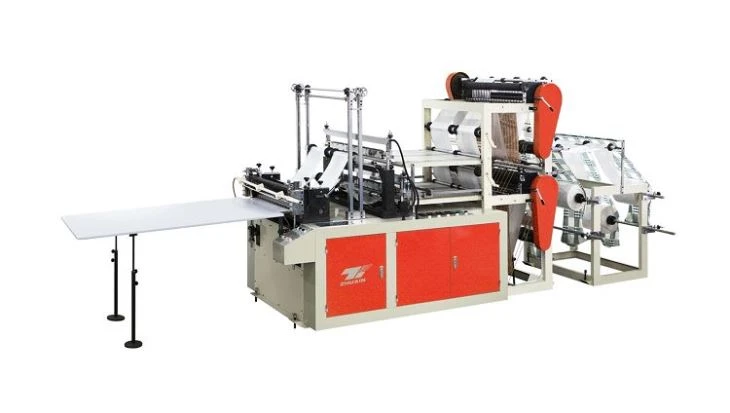
De beperkingen van elke aanpak hebben fabrikanten van apparatuur in de richting van een gecombineerde oplossing gedreven. AMachine voor het maken van zakken met hitteafdichting en koud snijdenvoert de sealbewerking uit met verwarmde staven en snijdt vervolgens onmiddellijk de film af met een gekoeld mes of mes op omgevingstemperatuur- dat net na het sealen is geplaatst.
Deze reeks lost de belangrijkste zwakte van puur hittesnijden op: randvervorming. Omdat de snede plaatsvindt nadat de afdichting voltooid is, maar op een punt waar de film is afgekoeld, is er geen gesmolten materiaal dat kan trekken of vervormen. Het resultaat combineert de structurele integriteit van een gesmolten afdichting met de zuivere snijkwaliteit van een mechanisch mes.
Flexibele verpakkingslijnen van voedsel-kwaliteit hebben deze configuratie op grote schaal overgenomen. De mogelijkheid om vacuüm-zakjes met netjes gescheiden randen te produceren op laminaten die aluminiumfolie of gemetalliseerde film bevatten, is met geen van beide methoden afzonderlijk in wezen niet mogelijk.
Uit kwaliteitscontroletests gedocumenteerd in de Journal of Plastic Film & Sheeting is gebleken dat zakken geproduceerd met hybride seal--en vervolgens-gesneden apparatuur een verbetering van 12 tot 18 procent vertoonden in de seal-afpelsterkte in vergelijking met gelijktijdige seal-en-gesneden configuraties, toegeschreven aan de verminderde thermische spanning op het sealgebied tijdens het snijden.
Veel voorkomende toepassingen
Warmteafdichting domineert in:
- T-shirttassen en singlettassen voor de detailhandel
- Vuilniszakken en blikjesvoeringen
- Industriële polyzakken voor onderdelen en componenten
- Zakken voor landbouwproducten
Koudsnijden heeft de voorkeur voor:
- Zakken voor medische hulpmiddelen die schone, bedrukbare randen vereisen
- Meer-laags gelamineerde verpakking
- Papieren-kunststof composietzakken
- Sta-zakken en zakjes met spuitmondje met kant-en-klare structuren
- Elke toepassing waarbij het materiaal van de tas warmte-gevoelig is
Hybride configuraties zijn te vinden in:
- Voedselvacuümzakken en retortverpakkingen
- Flexibele verpakking voor koffie en snacks
- Hoogwaardige-productie van tassen in de detailhandel
- Farmaceutische blister- en zakformaten
Het selecteren van de juiste aanpak
De beslissing tussen heatsealing, koudsnijden of een gecombineerde machine voor het maken van heatsealing en koudsnijden van zakken moet worden bepaald door drie factoren:
Materiaal samenstelling.Als uw productmix materiaal bevat dat niet bestand is tegen 120 graden tot 180 graden op het afdichtingsoppervlak, is koudsnijden of de hybride configuratie verplicht. Bewerkingen met zuiver polyethyleen of polypropyleen hebben de meeste flexibiliteit.
Einde-gebruiksvereisten.Als de zak een barrièreafdichting moet bieden-vacuümretentie, uitsluiting van besmetting, vloeistofinsluiting-moet de afdichting zelf worden gesmolten. Koudsnijden zonder sealstation levert geen gesealde zak op. In deze gevallen is heatsealing of de hybride aanpak nodig.
Esthetische en functionele randeisen.Zakken in de detailhandel waarvan de snijrand zichtbaar is, of zakken waarvan de rand door de eindgebruiker weer met hitte-wordt afgedicht, profiteren van de schonere snit van koude of hybride verwerking.
Vergelijking van bedrijfskosten
| Factor | Warmte-afdichting | Koud snijden | Hybride (Heat Seal + Cold Cut) |
|---|---|---|---|
| Kosten van apparatuur | Lagere basislijn | Matig (extra sealstation) | Hoger (dubbel mechanisme) |
| Energiekosten per-eenheid | Hoger | Lager | Gematigd |
| Omschakeltijd | Langer (hittestabilisatie) | Korter | Gematigd |
| Randkwaliteit | Gesmolten, lichte kraal | Schoon, plat | Schoon met verzegelde rand |
| Materiaal bereik | Smal (thermoplasten) | Breed | Breed |
| Complexiteit van onderhoud | Matig (slijtage verwarmingsstaven) | Lager (mes vervangen) | Hoger (twee systemen) |
| Beste voor volume | Gestandaardiseerde tassen met hoog-volume | Multi-materiaal, speciale tassen | Premium flexibele verpakking |
Veelgestelde vragen
Kan een koudsnijmachine verzegelde zakken produceren?
Ja, maar niet in één keer. Het snijstation en het sealstation werken onafhankelijk van elkaar. De dwarse afdichting wordt verzorgd door een speciale -bodemafdichtingseenheid, die gebruik kan maken van warmte, ultrasone energie of lijm. Het koudsnijstation scheidt vervolgens de zak na het sealen van de baan.
Waarom kosten hybride machines meer?
Een machine voor het maken van zakken met heatseal en koud snijden integreert twee afzonderlijke mechanismen:-verwarmde sealbalken en een gekoeld of gekoeld afsnijmes-afsnijmes-met daartussen gesynchroniseerde webverwerking. Dit vereist een complexer machineontwerp, extra besturingskanalen en ingewikkeldere instelprocedures, die allemaal bijdragen aan zowel de kapitaalkosten als de inbedrijfstellingstijd.
Beschadigt koud zagen scherpe messen snel?
De slijtage van de messen is afhankelijk van het materiaaltype, de loopsnelheid en het materiaal van de messen. Gehard stalen messen op standaard LDPE-folie kunnen 40 tot 80 uur meegaan voordat ze opnieuw moeten worden geslepen of vervangen. Schurende materialen zoals talk-gevuld polypropyleen of papiercomposieten versnellen de slijtage aanzienlijk.
Is een hybride machine moeilijker te bedienen?
De leercurve is iets steiler dan die van een machine met één-functie, omdat de operator de afdichtingstemperatuur en de timing onafhankelijk van elkaar in evenwicht moet brengen. Moderne servo-aangedreven hybride machines met receptbeheer via touchscreen maken dit echter beheersbaar. De operatortraining voor hybride apparatuur duurt doorgaans 16 tot 24 uur, vergeleken met 8 tot 12 uur voor een standaard heatsealopstelling.
Kan dezelfde machine beide processen uitvoeren?
Sommige apparatuur uit het midden-segment biedt selecteerbare modi-waarbij wordt geschakeld tussen warmsnijden en koudsnijden, afhankelijk van het product-maar hiervoor is een mechanische omschakeling nodig (verschillende snijwielen of mesconstructies). Toegewijde machines met één-functie bieden doorgaans snellere cyclustijden voor hun specifieke proces.
Conclusie
De keuze tussen heatsealen en koudsnijden bij de productie van zakken gaat niet over welke manier beter is. Het gaat erom welke manier past bij uw materiaal-, product- en kwaliteitsbehoeften. Met hittelassen kunt u dus eenvoudig en efficiënt werken bij het maken van grote- plastic zakken. En koud snijden geeft u flexibiliteit en strakke randen voor een breder scala aan materialen. Dus de machine voor het maken van heatseal- en koudsnijzakken bevindt zich in het midden. Het geeft u de sealsterkte van heatsealing en de snijkwaliteit van koudsnijden.
Het begrijpen van dit onderscheid is niet academisch. Het heeft rechtstreeks invloed op de materiaalkeuze, de investeringen in apparatuur, de bedrijfskosten en de uiteindelijke kwaliteit die uw klanten ontvangen. Fabrikanten die hun specifieke vereisten beoordelen aan de hand van deze technische realiteit, nemen consequent beter-geruste aankoopbeslissingen en worden na de installatie geconfronteerd met minder productiecomplicaties.
Bronnen:
Handboek voor verpakkingstechnologie en -techniek - Fundamentele principes van smeltlasmechanismen en thermische afdichting in flexibele verpakkingen.
Journal of Plastic Film & Sheeting - Vergelijkende analyse van de lassterkte tussen gelijktijdige en opeenvolgende las-afsnijconfiguraties in apparatuur voor het maken van hybride zakken.
Industriële flexibele verpakkingssystemen - Technische specificaties en tolerantiebenchmarks voor machines voor het maken van zakken voor koud snijden.
Flexible Packaging World - Benchmarks voor energieverbruik in de sector en analyse van operationele kosten voor apparatuur voor het maken van zakken.
International Packaging Innovation Council - Richtlijnen voor materiaalcompatibiliteit en toepassingsaanbevelingen voor hitte- en koude snijprocessen.


