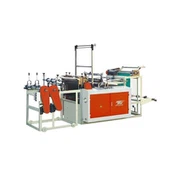
T-hemdtassen-de tassen van hoge-polyethyleen (HDPE) die alomtegenwoordig zijn in de detailhandel, supermarkten en foodservice-zien er ongelooflijk eenvoudig uit. Het eigenlijke productieproces achter de consistente massaproductie van de tassen omvat geavanceerde membraanverwerking, gesynchroniseerde thermische afdichting en mechanische snijsequenties die in een gecoördineerd tempo met honderden cycli per minuut moeten worden uitgevoerd.
De configuratie met twee-lagen en vier- draden vertegenwoordigt een van de productievere apparatuurarchitecturen in de T-shirttassenindustrie. Door te begrijpen hoe deze machines functioneren – mechanisch, heet en sequentieel – kunnen inkoopmanagers de specificaties van de apparatuur evalueren, kunnen productie-ingenieurs de output optimaliseren en wordt een structureel raamwerk geboden voor kwaliteitsteams om de bron van defecten te begrijpen.

De praktische betekenis van de "Double Layer Four Lines" -configuratie
Voordat de reeks bewerkingen wordt voltooid, moet de terminologie worden verduidelijkt, omdat deze rechtstreeks van invloed is op de manier waarop de machine zijn uitvoer implementeert.
Dubbellaags verwijst naar de membraanvoedingsstructuur. In plaats van een enkel filmnetwerk door een machine te laten lopen, voert deze configuratie twee afzonderlijke filmlagen tegelijkertijd door vorm- en sealstations. Op het gebied van spanningscontrole en routebeheer wordt elke laag afzonderlijk behandeld, maar ze passeren allemaal in een gecoördineerde tijd dezelfde afdichtings- en snijstations.
Vier lijnen betekent dat de machine vier lijnen zakken tegelijk produceert op de breedte van de folie. Het foliegaas is breed genoeg om vier zakken naast elkaar te kunnen plaatsen. Het seal- en snijgereedschap bestrijkt de gehele breedte van de baan en verwerkt alle vier de rijen in elke cyclus.
De productiewiskunde wordt duidelijk: als deDubbellaagse automatische machine voor het maken van T--shirttassen met vier lijnendraait met 200 cycli per minuut en produceert onder optimale omstandigheden vier zakken per cyclus tussen twee lagen, de effectieve output zou 1.600 zakken per minuut zijn. Cijfers uit de echte{4}}wereld verklaren de efficiëntieverliezen-filmsplitsing, spanningsaanpassingen, onderhoudsintervallen-maar de multiplicatieve architectuur van deze configuratie verklaart waarom deze de massaproductie-omgevingen domineert.
Als gevolg hiervan is de twee-tier vier-automatische T-shirtzakmachine in essentie een parallel verwerkingssysteem, en niet simpelweg een snellere-machine met enkele draad.
Grondstof: filmspecificatie en rolverwerking
Het proces begint met HDPE-filmrollen, meestal 10-30 micron dik en geschikt voor standaard T-shirttassen. De keuze van de filmdikte heeft invloed op de mechanische eigenschappen van de afgewerkte zak (treksterkte, lekbestendigheid en hanteringsprestaties), evenals op de prestaties van het membraan tijdens het sealen en snijden.
Rolhouder (afrollen) kan filmrollen in elk van de twee lagen vasthouden, meestal met pneumatische remsystemen, waarbij een constante tegenspanning behouden blijft naarmate de roldiameter wordt afgerold. Het handhaven van een constante spanning is van cruciaal belang, omdat HDPE-films uitrekken onder variabele spanningsomstandigheden, waardoor, als ze niet onder controle worden gehouden, zakken van verschillende afmetingen kunnen ontstaan.
Veel machines van productie-kwaliteit beschikken over automatische rolsplitsingsmogelijkheden. Wanneer de rol zijn einde nadert, bereidt de operator de volgende rol op de tweede houder voor. Een automatische lasmachine verbindt de staart van de nieuwe film met het uiteinde van de lege rol zonder de machine te stoppen om de continuïteit van de productie te behouden. Deze functie is vooral waardevol in configuraties met hoge- output, waarbij het stoppen en opnieuw starten van de lijn een aanzienlijk outputverlies met zich meebrengt.
Stap 1: Dunnefilmpad en spanningsbeheer
De twee dunne filmlagen bereiken het vormstation via een reeks geleidingsrollen en spanningscontrolesystemen vanuit hun respectievelijke spreidposities. Het ontwerp van het membraanpad in deze machines is geen toeval; de locatie van elke rol beïnvloedt de manier waarop het membraan stroomafwaartse locaties binnenkomt.
Het dansrolsysteem maakt gebruik van zwevende rollen die zijn bevestigd aan pneumatische cilinders om automatisch de posities aan te passen om vooraf ingestelde spanningsniveaus te behouden. Naarmate de filmspanning toeneemt (zoals gebeurt wanneer een bijna lege film langzamer gaat), beweegt de dansroller ter compensatie. Wanneer de spanning afneemt, past deze zich in de tegenovergestelde richting aan. Deze continue mechanische feedbacklus houdt de spanning binnen een klein bereik, waardoor consistent afdichten en snijden mogelijk is.
Het randgeleidingssysteem volgt de positie van de film horizontaal om drift te corrigeren die anders zou resulteren in de geleidelijke uitlijning van de vier zaklijnen ten opzichte van het sealgereedschap. Foto-elektrische sensoren detecteren de randpositie van de film en zorgen voor een kleine zijdelingse aanpassing van het filmpad voordat de verkeerde uitlijning zich opstapelt tot een niveau dat de kwaliteit van het product beïnvloedt.
De twee filmlagen convergeren bij het vormingsstation in een bijpassend registratiepatroon. Ze moeten elkaar precies overlappen, zodat de sealzak gedurende het hele proces een consistente uitlijning van lagen heeft.
Stap 2: Vorm van plastic zak
T-hemdtassen vereisen een speciale geometrie: het hoofdgedeelte en de handgreep aan de boven- en onderkant om de onderkant van de tas te sluiten. Het vormstation wordt geometrisch voorbereid voordat het wordt afgedicht.
Bij T-shirtzakken die aan de onderkant zijn afgedicht, wordt de filmbuis (de fabrikant vouwt HDPE) in de machine omgezet en gevouwen om de onderkant van de zak te creëren. De structuur vereist geen bodemafdichting-de vouw van de fabrikant volstaat. De machine richt zich op het creëren van individuele zakken met geometrie en afdichtingen, gescheiden van een continu netwerk.
Het handvatpons- of stansstation creëert een kenmerkend gebogen handvat dat in de bovenkant van de tas is gesneden. Het ontwerp van het gereedschap bepaalt de vorm van het handvat en het gereedschap moet overeenkomen met een specifieke zakspecificatie. Op een vier-draadmachine werken vier ponsposities tegelijkertijd, op een afstand van elkaar die overeenkomt met de breedte van de zak.
Nauwkeurige stempelregistratie gekoppeld aan de sealpositie bepaalt of het handvat zich in de juiste positie bevindt op afgewerkte zakken. Een mismatch tussen het stempelstation en het sealstation is een veelvoorkomende bron van defecten bij productie op hoge- snelheid. Als de hendel te dicht bij de seallijn staat, zal de hendel zwak zijn en zal te veel offset verspilling veroorzaken.
Stap 3: Heatsealen-Belangrijkste proces
Heatsealen is de processtap die het meest direct de structurele integriteit en het productiesnelheidsplafond van de stoffen zak bepaalt. Het sealstation creëert de dwarssealen die de zakken scheiden door middel van een doorlopend membraangaas.
DeDubbellaagse automatische machine voor het maken van T--shirttassen met vier lijnenmaakt gebruik van afdichtingen die de gehele breedte van de film bestrijken terwijl ze alle vier de draadzakken raken. Sealbalken bevatten ingebouwde elektrische verwarmingselementen die geprogrammeerde temperatuurpunten handhaven, meestal tussen 120 graden C en 180 graden, afhankelijk van het type en de dikte van de film.
Afdichtingsvolgorde in getimede cycli:
Sealersluiting-De bovenste en onderste sealbalken houden de film tegelijkertijd vast terwijl ze worden verwarmd en onder druk staan. Contactdruk bepaalt de efficiëntie van de warmteoverdracht naar het membraan.
Staycations-De staven blijven gedurende een geprogrammeerde periode gesloten, zodat er voldoende warmte kan binnendringen om de filmlagen te smelten en samen te smelten. Verblijftijd is een belangrijke parameter: een te korte tijd kan leiden tot een zwakke afdichting die niet volledig is gesmolten; een te lange tijd kan de film in de sealzone aantasten.
Koeling-Sommige configuraties bevatten koeldrukbalken, gevolgd door verwarmde sealbalken die de sealzone onder druk afschrikken. Deze stap verbetert de consistentie van de afdichting en voorkomt dat de nieuw gevormde film naar voren draait.
Staafdiagram wordt geopend-het staafdiagram zoomt terug en de filmindexen voor de volgende cyclus gaan vooruit.
Temperatuuruniformiteit over de breedte van de hele staaf is de sleutel om de consistentie van de kwaliteit van de vier- draadafdichting te garanderen. Een ongelijkmatige temperatuurverdeling-komt vaak voor bij gerafelde of slecht onderhouden verwarmingselementen-creëert leidingen waarbij sommige zakken goed zijn afgedicht, terwijl andere slecht zijn afgedicht of open zijn. Het thermokoppel is langs meerdere punten van de afdichting ingebed, zodat het controlesysteem temperatuurvariaties kan detecteren en compenseren.
Stap 4: Knippen en inpakken
Terwijl de afdichting zich vormt, bevat het membraannetwerk een reeks doorlopende verbindingszakken die in afzonderlijke eenheden moeten worden opgesplitst. Het snijden gebeurt op of nabij de seallijn met behulp van een van de volgende twee hoofdmethoden:
Er wordt gebruik gemaakt van een warmtemes om de film in de sealzone te snijden en tegelijkertijd te sealen. Deze geïntegreerde aanpak is sneller, maar vereist een zorgvuldige temperatuurkalibratie; de snij-elementen moeten heet genoeg zijn om netjes te kunnen snijden zonder aangrenzende materialen te smelten of de randen van de afdichting aan te tasten.
Koud mes wordt gesneden met een mechanisch mes, verzegeld en vervolgens op een andere locatie gesneden. Door deze scheiding tussen sealen en snijden kan elke functie afzonderlijk worden geoptimaliseerd, wat meestal resulteert in schonere snijranden, maar vereist meer extra machinelengte en coördinatie tussen stations.
Op een machine met vier-draden kan het snijgereedschap in één keer over de gehele baanbreedte snijden, terwijl alle vier de lijnen worden gescheiden. Snijregistratie ten opzichte van de seallijn bepaalt of de zak de juiste perforatie-afstand heeft in het distributiesysteem voor de detailhandel.
Stap 5: Perforatie van Roll Packs
Voor veel toepassingen van T-shirtzakken zijn zakken tussen eenheden nodig, waardoor eenmalige distributie- bij winkels of foodservicepunten mogelijk is voor levering met geperforeerde rollen. In deze configuratie scheidt de machine de afzonderlijke zakken niet volledig; in plaats daarvan vormt een perforatiestation een scheurlijn tussen elke zak en zijn de spinnenwebben continu.
Perforeerrollen of perforeerstaven drukken bij elke zak een reeks kleine, dicht bij elkaar gelegen incisies op de filmbreedte. Perforatiegeometrie-de lengte van de snede, de speling, het afstandspatroon-bepaalt hoe gemakkelijk het is om te scheiden en of de zak netjes of onregelmatig wordt gescheurd bij de distributeur.
Na het boren werd de zak rond kernbuizen gewikkeld. De opwikkelspanning moet consistent zijn om haspels met een gelijkmatige dichtheid te produceren.-Losse haspels kunnen de verrekijker in de dispenser scherpstellen of verstoppen, terwijl te strakke haspels het lastig kunnen maken om afzonderlijke zakken van elkaar te scheiden.
Stap 6: Output tellen, stapelen en verpakken
Voor paperback T-hemdzakken (niet-rolconfiguraties) telt het uitvoersysteem de zakken zodra ze het snijstation verlaten en verzamelt deze tot een vooraf- ingestelde hoeveelheid. De nauwkeurigheid van de berekeningen houdt verband met de efficiëntie van de verpakking verderop in de keten. Onjuiste berekeningen kunnen problemen veroorzaken bij het beheer van detailhandelsverpakkingen en voorraad.
Het stapelsysteem maakt gebruik van messen, luchtstralen of mechanische geleidingen om de zakken consistent in de stapel te houden. Goed uitgelijnde stapelaars verpakken efficiënter en kunnen materialen automatisch naar pakstations voeren zonder dat ze verstopt raken.
Compressie- en bundelstations worden in folie of bundelmateriaal op een stapel gewikkeld om zo de afgewerkte verpakkingen te vormen die in verzenddozen terechtkomen. Sommige configuraties integreren automatisering van het verpakken van dozen, waarbij stapels worden geteld en in verzenddozen worden geplaatst zonder handmatige verwerking.
Controlesystemen: coördinatie van alle stations
Alleen als alle stations op nauwkeurig gecoördineerde tijdstippen opereren, zal deze opeenvolging van operaties consistente resultaten opleveren.Dubbellaagse automatische machine voor het maken van T--shirttassen met vier lijnengebruikt de PLC-besturingsstructuur en beheert de timing van de filmindex, de timing van de sealcyclus, de snijregistratie en de snelheid van het uitvoersysteem als een geïntegreerd systeem.
De indexlengte wordt geprogrammeerd om de voorwaartse afstand van de film per cyclus in te stellen, wat de lengte van de zak bepaalt. Servo-aangedreven filmdoorvoersystemen handhaven een nauwkeurigheid van de indexlengte van ±0,5 mm bij continue productie op hoge- snelheid - essentieel voor consistentie van de afmetingen.
Receptopslag maakt snel schakelen tussen zakspecificaties mogelijk. Opgeslagen parameters voor zaklengte, sealtemperatuur, uitvaltijd, snijregistratie en outputtelling kunnen binnen enkele minuten door de operator worden opgeroepen, waardoor de mechanische aanpassingstijd voor het schakelen, die de oudere generaties apparatuur domineerde, wordt verkort.
Foutdetectie en lijnstops voorkomen dat defecten zich verspreiden. Sensoren die de filmspanning, de sealtemperatuur, de snijregistratie en het aantal outputs monitoren, zorgen ervoor dat de controlelijn stopt wanneer de parameters de programmatoleranties overschrijden. Wanneer er problemen bij de ontwikkeling worden ontdekt, moet u de productielijn zo snel mogelijk stopzetten om cumulatieve defecten te voorkomen die handmatige inspectie en afkeuring vereisen.
Waarom een architectuur met twee-lagen en vier- niveaus essentieel is voor bewerkingen met- grote volumes
Het efficiëntievoordeel van deze configuratie ten opzichte van machines met één-lijn is niet alleen maar additief. Als u vier lijnen tegelijk gebruikt, betekent dit dat seal- en snijgereedschappen-de duurste componenten-vier keer de output van elke machine opleveren. De kapitaalkosten per eenheid capaciteit daalden scherp.
Onderhoudscycli zijn ook groter. Door een vervanging van een verwarmingselement op een vier-machine met vier draden te vervangen, kan alle uitvoer op alle vier de lijnen worden hersteld, terwijl het bereiken van een gelijkwaardige uitvoer op vier afzonderlijke-machines met enkele draad vier afzonderlijke onderhoudsbeurten vereist.
De architectuur met twee- lagen voegt een extra uitvoervermenigvuldiger toe zonder dat de machinevoetafdruk of de vereisten van de operator toenemen. Een operator houdt toezicht op acht gelijktijdige verpakkingslijnen op een ruimteoppervlak ter grootte van twee enkel-draadmachines.
Kwaliteitsvariabelen die productieteams moeten monitoren
Begrijp dat de opeenvolging van acties rechtstreeks leidt naar de plaats waar de middelen voor kwaliteitscontrole moeten worden geconcentreerd.
De consistentie van de vier-draadafdichtingssterkte is de belangrijkste kwaliteitsindex. Afdichtingen kunnen temperatuurvariaties aan de linker- en rechterzijde van de machine veroorzaken, -wat vaak voorkomt na langere perioden van gebruik zonder onderhoud-, en kunnen variaties in de afdichtingssterkte veroorzaken tussen lijnen in zakken die onzichtbaar zijn tijdens de productie, maar veldfouten kunnen veroorzaken.
De registratie van de hanteringspons ten opzichte van de sealpositie moet periodiek worden geverifieerd, vooral nadat de filmrol is vervangen. De spanningsovergangen kunnen de filmpositie enigszins verschuiven voordat het spanningscontrolesysteem stabiliseert.
De perforatiekwaliteit van de volumeconfiguratie heeft rechtstreeks invloed op de -eindgebruikerservaring. De perforatie is te sterk om een gemakkelijke zakscheiding te voorkomen en te zwak om ervoor te zorgen dat de zak de verdeler in het midden scheurt. Periodieke trekkracht-tests van perforatiemonsters leveren objectieve gegevens op voor procescontrole.
Dubbellaagse automatische machine voor het maken van T--shirttassen met vier lijnenhoge output kan zelfs een klein percentage defecten aanzienlijke absolute defecthoeveelheden veroorzaken. Consistente procesmonitoring kan voorkomen dat kwaliteitsafwijkingen zich onopgemerkt ophopen.
Conclusie:
De dubbel-laags, vier-draads T-shirtzakkenmachine werkt in een nauwkeurige, getimede cyclus die honderden keren per minuut wordt herhaald, van het openen van de folie tot het beheersen van de spanning, het vormen van de handgreep, het smeltlassen, het snijden, het perforeren en de uitvoer. Elke stap bouwt voort op de vorige, en elke verstoring in welke fase dan ook verspreidt zich naar alle downstream-activiteiten.
Voor fabrikanten die apparatuur evalueren, roept het begrijpen van deze volgorde meer relevante specificatievragen op: welke spanningscontrolemethode gebruiken machines? Hoe gaat het besturingssysteem om met splitsingsovergangen? Wat zijn de uniforme sealtemperatuurspecificaties voor de volledige staafbreedte? Deze problemen maskeren verschillen tussen verschillende apparaatopties, die worden gemaskeerd door generieke tariefvergelijkingen.
Voor productieteams die deze apparatuur al gebruiken, illustreert het stapsgewijze raamwerk op de kaart hierboven het proces van het invoeren van variaties, waardoor het een praktisch diagnostisch hulpmiddel wordt voor kwaliteitsonderzoek en het verbeteren van procedures.
Referentie
Vereniging van de Kunststofindustrie. Technische gids voor de film- en zakkenindustrie: apparatuurselectie en procesoptimalisatie. KUNSTSTOF, 2023.
Vereniging van Kunststofingenieurs (SPE). "Thermische afdichtingsbeginselen van flexibele verpakkingsfilms." SPE-conferentie over flexibele verpakkingen, 2022.
ASTM Internationaal. Standaardtestmethode voor de afdichtingssterkte van flexibele barrièrematerialen. ASTM F88/F88M-21, 2021.
Vereniging van Plastic Recyclers. Ontwerpgids voor recycling van plastic: films en flexibele verpakkingen. Technische begeleiding april, 2023.
Verpakkingstechnologie en wetenschap (tijdschrift). "Thermische afdichtingsvariatiecoëfficiënt en het effect ervan op de bindingsintegriteit van polyethyleenfilms." Packaging Technology and Science, vol. 36, Nee. 4, 2023, pp. 211-228.